Valdymo sistemų integracija ir mašinų sąsajos gamybos linijoms.

Pramoninių gamybos linijų valdymo architektūros, mašinų sąsajos ir operatorių sistemos. Apibrėžiamos techninės apimtys, sąsajų reikalavimai ir struktūruoti paleidimo bei perdavimo eksploatacijai etapai.

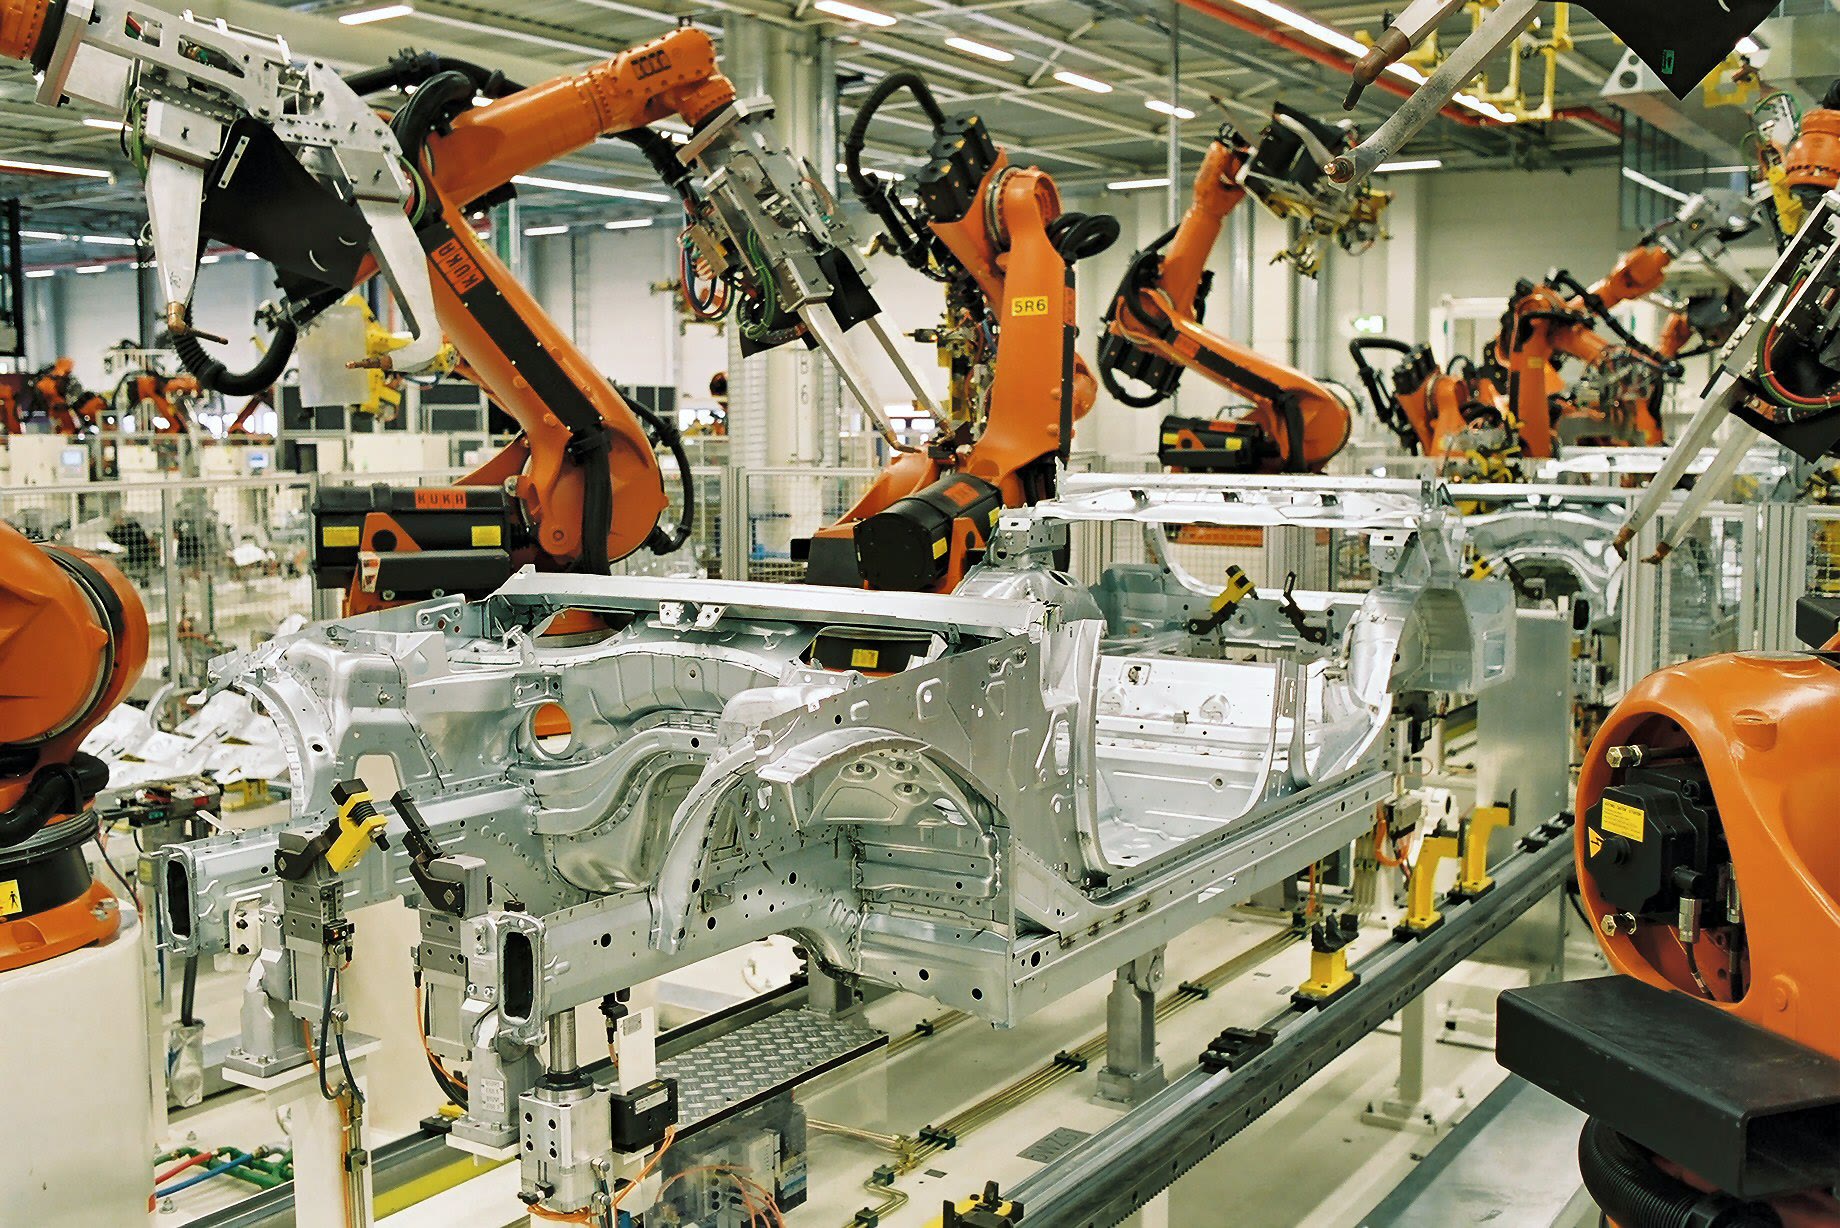
Šešiaašių sąnarinių pramoninių robotų rankos atlieka taškinį automobilio kėbulo suvirinimą automatizuotoje surinkimo linijoje
Reprezentacinė automatizuota robotinio suvirinimo celė. Nuotrauka: BMW Werk Leipzig (CC BY-SA 2.0 de, adaptuota).
Inžinerinės sritys

Pagrindinės integracijos galimybės

Trys pagrindinės inžinerinės sritys, apibrėžiančios sąsajas tarp valdymo spintų, gamybos įrangos ir linijos operatorių.

01Valdymas ir architektūra

Valdymo sistemų integracija ir architektūra

Elektros spintų išdėstymo, struktūruotų valdiklio programos modulių, paskirstytų I/O taškų ir lauko ryšio tinklų projektavimas, pritaikytas prie įrangos išdėstymo.

Pagrindiniai rezultatai
  • Moduliniai valdiklio sekų moduliai
  • Paskirstytų lauko I/O laidų ir išdėstymo planavimas
  • Aparatinės blokiruotės ir saugos grandinių integracija
  • Išsamios elektros schemos ir laidų suvestinės
02Linijos sinchronizavimas

Mašinų ir gamybos linijų sąsajos

Blokiruočių ir signalų koordinavimas tarp atskirų mašinų, konvejerių ir senesnių linijos sekcijų, siekiant valdyti gaminių srautą.

Pagrindiniai rezultatai
  • Parengties tiekti ir parengties priimti signalų apsikeitimas
  • Kaupimo konvejerių spartos derinimas ir zonų stebėsena
  • Aparatiniai sąsajų tilteliai senesnėms mašinoms
  • Suderintos avarinio stabdymo zonų ribos
03Diagnostika ir HMI

Operatorių sąsajos ir linijos diagnostika

Operatorių jutiklinių ekranų stočių, aliarmų sąrašų ir diagnostinių apžvalgų konfigūravimas, padedantis technikams perjungiant ir eksploatuojant liniją.

Pagrindiniai rezultatai
  • Didelio kontrasto jutiklinio ekrano navigacijos išdėstymai
  • Struktūruoti aliarmų sąrašai su aiškiais gedimų aprašymais
  • Mašinos ciklo rodikliai ir jutiklių būklės stebėsena
  • Slaptažodžiu apsaugoti nustatymo ir parametrų meniu
Taikymo sritys

Taikymo sritys

Gamybos aplinkos, kuriose struktūruota sistemų integracija suderina įrangą, jutiklius ir linijos operatorius.

Pakavimo linijos

Pakavimo ir medžiagų tvarkymo linijos

Linijos spartos signalų apsikeitimo, kaupimo buferių ir tarpusavyje blokuotų saugos stabdymo grandinių koordinavimas tarp gaminių tiekimo prieš srovę ir pakavimo įrangos pasroviui.

Surinkimo celės

Surinkimo ir robotinio perdavimo celės

Roboto valdiklio signalų, apsauginių vartų blokiruočių, detalės buvimo jutiklių ir perdavimo konvejerių integravimas į sinchronizuotą celės seką.

Procesų moduliai

Proceso ir maišymo moduliai

Vožtuvų kolektorių, dozavimo prietaisų, siurblių valdymo ir sekų būsenų susiejimas specialiuose maišymo ar skysčių perdavimo moduliuose.

Įgyvendinimo etapai

Struktūruotas projekto gyvavimo ciklas

Etapais vykdomas inžinerinis procesas, nustatantis aiškius techninius kontrolinius punktus ir perdavimo kriterijus integracijos projekte.

Etapas 01

1 etapas: apimties nustatymas ir linijos peržiūra

Prieš pradedant inžinerinius darbus peržiūrimi mechaninio išdėstymo brėžiniai, esamos elektros schemos, jutiklių kiekiai ir funkcinės sekos aprašai.

Etapas 02

2 etapas: valdymo sistemų inžinerija ir spintų projektavimas

Rengiamos elektros CAD schemos, medžiagų specifikacijos, spintų išdėstymai ir struktūruoti valdiklio programos moduliai, laikantis gamyklos vardų suteikimo standartų.

Etapas 03

3 etapas: pakopinis išankstinis bandymas ir modeliavimas

Valdiklio logikos būsenos, signalų apsikeitimas ir diagnostiniai aliarmai tikrinami su imituotomis lauko įvestimis prieš įrangai atvykstant į objektą.

Etapas 04

4 etapas: paleidimas ir perdavimas eksploatacijai

Tikrinama kiekviena lauko jungtis, bandomi jutikliai, patvirtinama variklių sukimosi kryptis ir per numatytus techninės priežiūros laikotarpius etapais tikrinamos saugos grandinės.

Projekto apimties nustatymas

Projekto planavimo parametrai

Techniniai veiksniai, paprastai naudojami apibrėžiant pramoninės integracijos apimtį.

Būtini pradiniai techniniai duomenys

Įprasti duomenys apima mašinų išdėstymo brėžinius, pageidaujamą valdymo įrangą, reikiamą ciklų spartą ir planuojamus techninės priežiūros laikotarpius.