Spetsiaalsed toruotsa vormimismasinad

Spetsiaalsed masinad toruotsa laiendamiseks, ahendamiseks ja pöördvormimiseks, määratletud kinemaatika, tööriistaliideste ja selge tehnilise hindamise protsessiga.

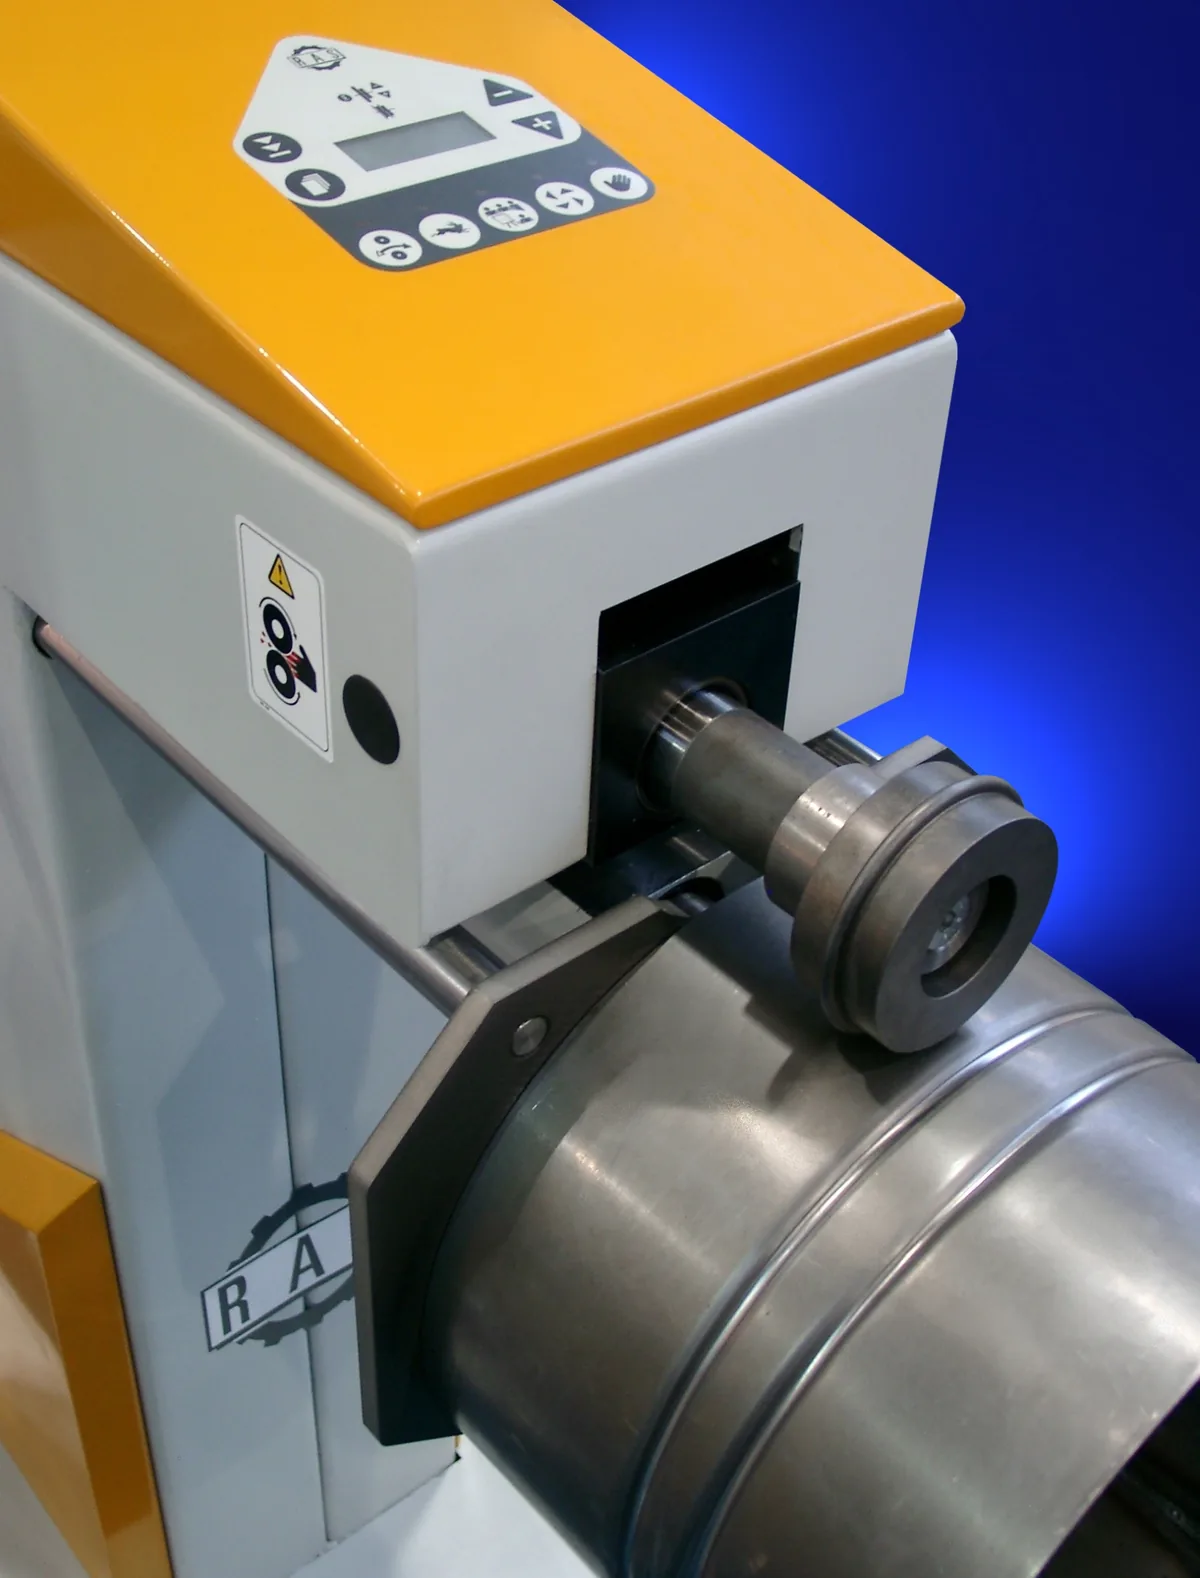
Motoriseeritud pöörlev lehtmetalli valtsimis- ja vormimismasin rullmatriitsiga, mis moodustab silindrilises metalltorus ringikujulisi roideid
Tüüpiline pöörlev toruvaltsimismasin. Photo: Willy Stahl / RAS Reinhardt Maschinenbau GmbH (CC BY-SA 3.0, kohandatud)

Masinakategooria ja mehaanilised elemendid

Spetsiaalne toruvormimismasin toetub tooriku mehaanilisele kinnitamisele ning kontrollitud aksiaalsele või pöörlevale deformatsioonile.

KINEMAATIKA

Lineaarsed vormimissilindrid

Aksiaalliikumise mehhanismid kontrollitud lineaarse jõu rakendamiseks, surudes torni torru laiendamiseks, ahendamiseks või ääristamiseks.

  • Lähenemis- ja töökäigu kiirusfaasid
  • Mehaanilised piirikud või lineaarasendi tagasiside
  • Tööriistakinnitused tornide kiireks vahetamiseks
TÖÖRIISTAD

Segmenthaardega kinnitusrakised

Jaotatud haaratsisüsteemid toru välisläbimõõdu fikseerimiseks, jaotades survet jõudude vastuvõtmiseks ja pinnakahjustuste vähendamiseks.

  • Tööriistaterasest jaotatud haaratsid
  • Mehaanilised klambrid või hüdrauliline kinnitamine
  • Liistusoontega matriitsiplokid täpseks paigalduseks
PÖÖRDVORMIMINE

Pöördvormimise spindlid

Pöörlevad tööriistapead ringikujuliste roiete, tihendusoonte või ühtlaste äärikute valtsimiseks toruotsadesse.

  • Muudetav spindlikiirus sujuva kiirendusega
  • Radiaalne tööriista etteanne sünkroniseeritud kelkudega
  • Jahutus- või määrdeaine pealevool vormimise kontaktitsooni

Tüüpiline vormimistsükkel

Toruotsa vormimismasinates toimub töötsükkel reeglina kindlalt määratletud mehaanilises järjestuses.

1. ETAPP

Tooriku positsioneerimine ja kinnitamine

Toru toetatakse vastu mehaanilist piirikut ning haaratsid sulguvad, fikseerides tooriku kindlalt.

2. ETAPP

Kontrollitud tööriista liikumine

Vormimissilinder surub torni mööda juhikuid torru, alustades metalli kontrollitud deformatsiooni.

3. ETAPP

Geomeetria kalibreerimine ja asendihoid

Tööriistakäik viib lõpule soovitud otsageomeetria ja hoiab asendit lühiajaliselt profiili stabiliseerimiseks.

4. ETAPP

Tagasitõmme ja tooriku vabastamine

Silinder naaseb algasendisse, haaratsid avanevad ja vormitud toru eemaldatakse.

OEM masinaehituse ja süsteemiintegraatorite piirid

Spetsiaalmasinate ehitus on eraldi konsultatsioonidest ja tehase integratsioonist.

PROFIIL

Seadmetootja fookus

Masinaehitaja keskendub raamidele, ajamikinemaatikale ja tööriistadele, mitte konsultatsiooniteenustele.

PIIRID

Tööjaama ehitaja, mitte tehase integraator

Rõhk on toruvormimise tööjaamal endal koos standardsete liidestega, mitte kogu tehase konveieritel ega logistikal.

STRUKTUUR

Jäikade raamide põhimõtted

Masinakontseptsioonides eelistatakse jäiku keevitatud terasaluseid ja täppisfreesitud liugpindu tsükliliste vormimisjõudude vastuvõtmiseks.

Tehnilise hindamise aspektid

Tehnilises hindamises analüüsitakse tooriku parameetreid ja tehase liideseid rakenduse teostatavuse määramiseks.

TOORIK

Toru geomeetria ja materjal

Hinnatakse toru läbimõõtu, seinapaksust, sulami plastsust ja voolavuspiiri.

VORMIMINE

Profiili sihtgeomeetria

Vaadatakse läbi vajalikud laiendussuhted, roideprofiilid, äärikunurgad ja lubatud tolerantsid.

TEHAS

Töökoja ja tehasevõrkude liidesed

Kontrollitakse elektrivarustust, suruõhu kättesaadavust ja masina paigalduseks vajalikku põrandapinda.